|
家電面板刻度、控制面板圖示、大面積LOGO與色塊

|
移印(打印)
|
|
1. 製程原理
|
|
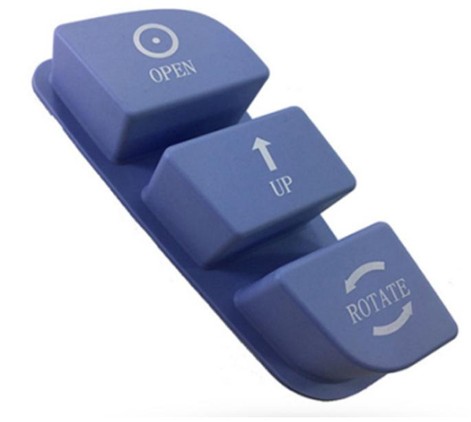
圖案先蝕刻於鋼版凹槽並填墨,柔軟矽膠頭下壓沾取圖案油墨,再貼合轉印至不規則曲面或凹凸表面。
|
|
2. 製程步驟
|
|
沾墨 → 矽膠頭下壓沾取 → 移轉至曲面件
|
|
3. 優點
|
|
矽膠頭可服貼不規則曲面,精細度高(線寬>0.05mm)
|
|
4. 限制
|
|
印刷面積小,墨層薄,套色多時效率較低
|
|
5. 關鍵參數
|
|
(1)網目
|
|
(2)墨層
|
|
(3)矽膠硬度
|
|
6. 應用
|
|
按鍵符號、遙控器字元、玩具與化妝品曲面圖案
|
|
雷射雕刻 / 鐳雕
|
|
1. 製程原理
|
|
高能量雷射光束(CO₂、光纖或UV雷射)經振鏡聚焦掃描,使表層材料氣化、碳化或發泡變色,形成永久圖文標記。
|
|
2. 製程步驟
|
|
高能量光束局部氣化/變色 → 形成永久標記,無耗材
|
|
3. 優點
|
|
(1)無需油墨、模具,圖檔可即時更改(防偽/序號)
|
|
(2)耐磨耐候,適合按鍵長期使用不掉色
|
|
4. 限制
|
|
顏色受限於材料變色反應,色彩選擇少
|
|
5. 關鍵參數
|
|
(1)波長
|
|
(2)功率
|
|
(3)速度
|
|
6. 應用
|
|
按鍵背光字元、序號防偽標籤、汽車內飾LOGO
|

|
噴漆
|
|
1. 製程原理
|
|
油漆經噴槍霧化成微小顆粒噴附於工件表面,依序噴塗底漆、色漆、保護漆多層結構,並經烘烤固化。
|
|
2. 製程步驟
|
|
前處理 → 底漆 → 色漆 → 保護漆 → 烘烤固化
|
|
3. 優點
|
|
(1)色彩自由度高,可做特殊漆(珠光/皮紋/軟觸感)
|
|
(2)可完整覆蓋,掩飾外觀件小瑕疵
|
|
4. 限制
|
|
(1)VOC排放與環保法規要求高,需噴漆房與廢氣處理
|
|
(2)膜厚不均易造成應力翹曲,附著力需搭配底漆
|
|
5. 關鍵參數
|
|
(1)膜厚
|
|
(2)烘烤
|
|
(3)噴距
|
|
6. 應用
|
|
3C外殼、汽車內外飾、家電機身特殊色
|

|
UV塗裝
|
|
1. 製程原理
|
|
塗佈含光起始劑的UV樹脂於表面,經紫外光照射引發自由基聚合反應,在數秒內完成交聯硬化,形成高硬度透明保護層。
|
|
2. 製程步驟
|
|
塗佈UV漆 → 紫外光照射 → 瞬間交聯硬化(<5秒)
|
|
3. 優點
|
|
(1)固化速度快(秒級),生產效率高、不佔用烘箱
|
|
(2)硬度高(可達3H–4H鉛筆硬度),耐磨耐刮
|
|
4. 限制
|
|
陰影死角(曲面背光處)不易固化完全
|
|
5. 關鍵參數
|
|
(1)波長
|
|
(2)膜厚
|
|
(3)固化
|
|
6. 應用
|
|
手機殼、筆電上蓋耐磨保護層、鏡面高光面板

|
電鍍
|
|
1. 製程原理
|
|
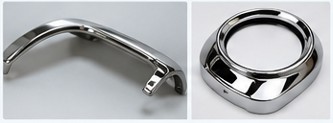
塑膠件先經化學粗化與鈀活化使表面導電(化學鍍銅/鎳),再置於電鍍槽中作為陰極,通電使金屬離子還原沉積形成金屬層
|
|
2. 製程步驟
|
|
除油/粗化 → 化學鍍(導電化) → 電鍍銅/鎳/鉻
|
|
3. 優點
|
|
可獲得真實金屬光澤與導電性,質感高級
|
|
4. 限制
|
|
僅限ABS等特定塑料,製程含強酸廢液處理成本高
|
|
5. 關鍵參數
|
|
(1)粗化
|
|
(2)鍍層
|
|
(3)電流密度
|
|
6. 應用
|
|
水龍頭裝飾件、汽車銘牌、衛浴五金塑件
|
|
|
熱轉印
|
|
1. 製程原理
|
|
將預印圖案或金屬箔層置於載體膜上,透過加熱加壓模頭將圖案層自載體膜轉移至塑膠件表面,再剝離載體膜完成裝飾。
|
|
2. 製程步驟
|
|
加熱加壓 → 圖案膜層轉移至工件 → 剝離基材膜
|
|
3. 優點
|
|
可做局部燙金/燙銀,金屬感強、不需電鍍
|
|
4. 限制
|
|
複雜曲面轉印壓力不均,易產生轉印不良
|
|
5. 關鍵參數
|
|
(1)溫度
|
|
(2)壓力
|
|
(3)時間
|
|
6. 應用
|
|
化妝品瓶蓋燙金LOGO、家電按鍵局部金屬線條
|

|
拋光
|
|
1. 製程原理
|
|
以逐級研磨(砂紙/研磨膏/拋光輪)或化學拋光(溶劑蒸氣使表層微溶)去除表面微小凹凸,降低粗糙度以達鏡面或高光效果。
|
|
2. 製程步驟
|
|
粗磨 → 中磨 → 細拋(蠟/研磨膏) → 鏡面/高光
|
|
3. 優點
|
|
透光性佳,適合光學或高光裝飾件
|
|
4. 限制
|
|
人工拋光費時費工,鏡面易顯指紋與刮痕
|
|
5. 關鍵參數
|
|
(1)粗糙度
|
|
(2)砂紙#
|
|
(3)光澤度
|
|
6. 應用
|
|
車燈導光件、化妝品鏡面外殼、光學透鏡
|

|
霧面處理(消光)
|
|
1. 製程原理
|
|
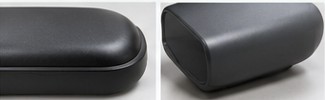
可於模具表面直接蝕刻紋理(射出成型時複製)、或以噴砂/研磨對已成型件加工,或塗佈消光漆,使表面形成微觀不規則紋理,降低反光形成霧面。
|
|
2. 製程方式
|
|
方式A 模具蝕紋(EDM/化學蝕刻)
|
|
方式B 件面噴砂
|
|
方式C 霧面漆
|
|
3. 優點
|
|
觸感細膩、防指紋,可掩飾細微刮傷
|
|
4. 限制
|
|
模具蝕紋成本高;噴砂易使邊角磨圓失真
|
|
5. 關鍵參數
|
|
(1)紋理等級
|
|
(2)光澤度
|
|
(3)砂徑
|
|
6. 應用
|
|
筆電機身、遙控器殼、車用內飾防眩光面板
|
|
髮絲紋
|
|
1. 製程原理
|
|
以砂帶或砂輪沿單一方向研磨表面形成平行細紋(多用於金屬),塑膠件則常以UV轉印膜或IMD模內裝飾複製髮絲紋理達到金屬質感。
|
|
2. 製程方式
|
|
方式A 砂帶單向研磨塑膠/金屬件
|
|
方式B UV轉印膜複製髮絲紋理
|
|
3. 優點
|
|
呈現細膩線性金屬質感,兼具防指紋效果
|
|
4. 限制
|
|
紋理方向需與產品外形設計搭配,方向錯置影響美感
|
|
5. 關鍵參數
|
|
(1)紋距
|
|
(2)砂帶目數
|
|
(3)複製方式
|
|
6. 應用
|
|
筆電邊框、家電控制面板、手機邊框仿金屬裝飾
|

|
水轉印
|
|
1. 製程原理
|
|
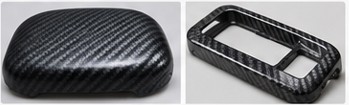
印有圖案的水溶性PVA膜漂浮於水面並以活化劑軟化,工件垂直浸入水中,藉水壓使圖案完整包覆於立體表面,取出後沖洗殘膜並噴保護漆。
|
|
2. 製程步驟
|
|
膜浮於水面活化 → 工件垂直浸入 → 水壓包覆圖案 → 沖洗+保護漆
|
|
3. 優點
|
|
(1)可完整包覆複雜立體曲面,圖案不受形狀限制
|
|
(2)圖案選擇多(木紋、碳纖紋、迷彩、大理石紋)
|
|
4. 限制
|
|
接縫處圖案易重疊或錯位,良率受操作技術影響大
|
|
5. 關鍵參數
|
|
(1)水溫
|
|
(2)膜厚
|
|
(3)活化時間
|
|
6. 應用
|
|
汽車內飾木紋/碳纖飾板、安全帽迷彩塗裝、3C配件仿真紋理
|
|