
1. 模具基本結構

骨架系統
模座/模架(Mold
Base)
承載所有部件的母體(母模/定模、公模/動模、承板、頂針板、底板等)
導柱、導套(Guide
Elements)
定位公母模、確保閉模精度
支撐柱(Support
Pillar)
防止模板受力變形
回位銷/彈簧(Return
Pins)
開模時讓頂出系統回位
成型系統
模仁(Cavity/Core)
決定產品形狀的"母模"、"公模",材質如:P20/NAK80/S136
滑塊、斜頂(Slider/Lifter)
用來處理產品的倒勾(Undercut)
鑲件、嵌件(Insert)
局部可換耐磨或特殊功能部件
進料系統
澆口(Gate)
塑料進入模穴的最後狹窄口,決定剪切與外觀
流道(Runner)
從社嘴道澆口的輸送通道
主流道襯套(Sprue
Bushing)
與射出機射嘴接觸的入口
冷料井(Cold
Slug Well)
捕捉冷料防止塞澆口
熱澆道(Hot
Runner)
流道保持熔融狀態、無水口料,常用於大批量
冷卻與頂出
冷卻水路(Cooling
Channel)
模具溫度控制的核心、直接影響週期與翹曲
頂針/頂管(Ejector
Pin/Sleeve)
開模後把成品頂出
頂出板、底板(Ejector
Plate)
推動頂針組動作
排氣系統(Venting)
模穴空氣的排出,沒排好會短射或燒焦
2. 模仁與鋼材

3. 常見塑膠料


4. 射出成型介紹


5. 常見成型問題

|
短射 |
|
|
可能原因 |
料量不足、料溫/模溫太低、射出速度慢、排氣不良、流道或是澆口太小 |
|
對策 |
增加料量、提升溫度、加快速度、改善排氣(加排氣槽)、放大澆口 |

|
翹曲 |
|
|
可能原因 |
冷卻不均、肉厚不均、收縮差異、保壓過度、頂出不平衡 |
|
對策 |
平衡水路、調整肉厚設計、降模溫、調保壓曲線、檢查頂出系統 |

|
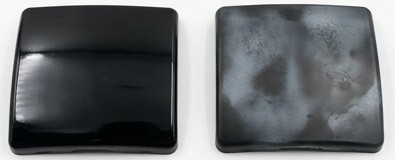
銀紋/霧面 |
|
|
可能原因 |
塑膠未充分乾燥、材料汙染、剪切過熱、料溫過高 |
|
對策 |
強化乾燥、檢查材料清潔度、降射速、提高模溫、必要時降料溫 |

|
黏模 |
|
|
可能原因 |
拔模斜度不足、模面粗糙、冷卻不足、頂出位置不當 |
|
對策 |
加大斜度(≥1°)、拋光模面;檢查冷卻水路;重新配置頂針 |

|
熔接線 |
|
|
可能原因 |
多種膠料匯合溫度不足、模溫過低、排氣不良、添加劑影響 |
|
對策 |
提高模溫與料溫、增加排氣、調整膠口位置避開外觀面、改用流動性較好的材料 |
|
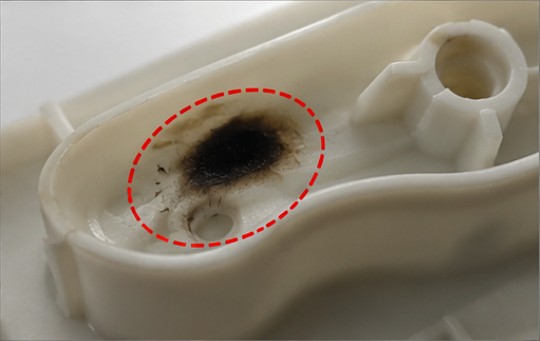
燒焦/黑點 |
|
|
可能原因 |
排氣不良、剪切過熱、料筒殘料過久燒焦、澆口太小 |
|
對策 |
加排氣槽、降射速、清料筒、放大澆口、檢查熱流道溫度 |
© 2026 聲億科技股份有限公司 All rights reserved.